Лабораторна робота № 2
Аналіз точності технологічного процесу
Статистичне регулювання технологічного процесу припускає проведення попереднього аналізу точності і стабільності.
Стабільність можна оцінити шляхом побудови й аналізу гістограм та контрольних карт. Для оцінки точності технологічного процесу (при нормальному розподілі показника якості) знаходять ймовірну частку дефектної продукції q і коефіцієнт точності Кт, а також оцінюють параметри розподілу – математичне сподівання m й середнє


При правильному настроюванні технологічного процесу математичне сподівання повинно відповідати середині поля допуску, що задається (зазвичай в нормативно-технічній документації на продукцію) верхньою і нижньою границями Тв і Тн. У цьому випадку m = m0. При відхиленні m від m0 збільшується частка дефектної продукції.
Збільшення середнього квадратичного відхилення приводить до більшого розсіювання показника якості, унаслідок чого також збільшується частка дефектної продукції.
Ймовірну частку дефектної продукції q (або ймовірну частку придатної продукції p = 1 – q) можна розрахувати, виходячи з властивостей інтегральної функції розподілу (мал.1.), відповідно до якого
P(x<Тн) = F(Тн) і
P(Тн<x<Тв) = F(Тв)-F(Тн)
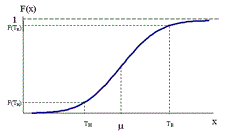 |
Мал. 1.Визначення частки дефектної продукції
По інтегральній функції розподілу.
Якщо для продукції заданий тільки нижній допуск, то дефектною буде продукція, в якої показник якості х<Tн і, отже, q = F(Tн).
Якщо для продукції заданий тільки верхній допуск, то дефектною буде продукція, у якої показник якості х>Tв і, отже,
P = F(Tв)
Q =1 – F(Tв)
Якщо для продукції задані верхні і нижній допуски, то дефектною буде продукція, у якої показник якості Тн<х<Tв і, отже
P = F(Tв) – F(Tн)
Q =1 + F(Tн) – F(Tв)
Коефіцієнт точності технологічного процесу Кт дозволяє кількісно оцінити точність технологічного процесу:
 , де допуск Т= Tв – Tн, S – вибіркове СКВ.
При Кт £ 0,75 технологічний процес досить точний.
При Кт = 0,76…0,98 технологічний процес вимагає уважного спостереження.
При Кт > 0,98 точність незадовільна.
Приклад. Попередній аналіз технологічного процесу одержання паперу по розривній довжині показав, що m=2500 м і s=100 м. Установлено, що розподіл розривної довжини приблизно відповідає нормальному. У технічних умовах зазначено, що розривна довжина паперу повинна бути не менше 2300 м. Визначити ймовірну частку дефектної продукції.
Відкриваємо новий файл. Уводимо заголовок роботи «Лаб. робота 3. Аналіз точності технологічного процесу». У відповідності з властивостями інтегральної функції розподілу
Q = F(Tн)
Розрахунок із використанням статистичної функції НОРМРАСП дає значення q = 0,02275 (Мал.2).
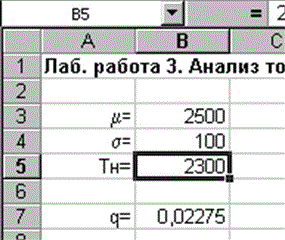 |
Мал.2. Розрахунок ймовірної частки дефектної продукції в прикладі.
Таким чином, ймовірна частка дефектної продукції складає близько 2,3%.
Завдання
1. Виконати розрахунки відповідно до прикладу.
2. У технічних умовах задана маса пакета з молоком 1000+5 г. Установлено, що у виробництві математичне сподівання маси пакета дорівнює 997 г, середнє квадратичне відхилення – 2,2 г. Знайти ймовірну частку дефектної продукції і коефіцієнт точності технологічного процесу. Чи є процес досить точним?
3. Як зміняться показники точності технологічного процесу, описаного в завданні 2, якщо настроїти математичне сподівання маси пакета з молоком на середину поля допуску?
4. Як зміняться показники точності технологічного процесу, описаного в завданні 2, якщо настроїти устаткування так, щоб СКВ маси пакета з молоком зменшилося до 1 г?
5. Зберегти файл робочої книги на жорсткому диску у своїй папці.
6. Роздрукувати результати та формули, за якими вони отримані.
Реферати :
Читати далі